
Технический ввод: сценарий + данные + вопрос
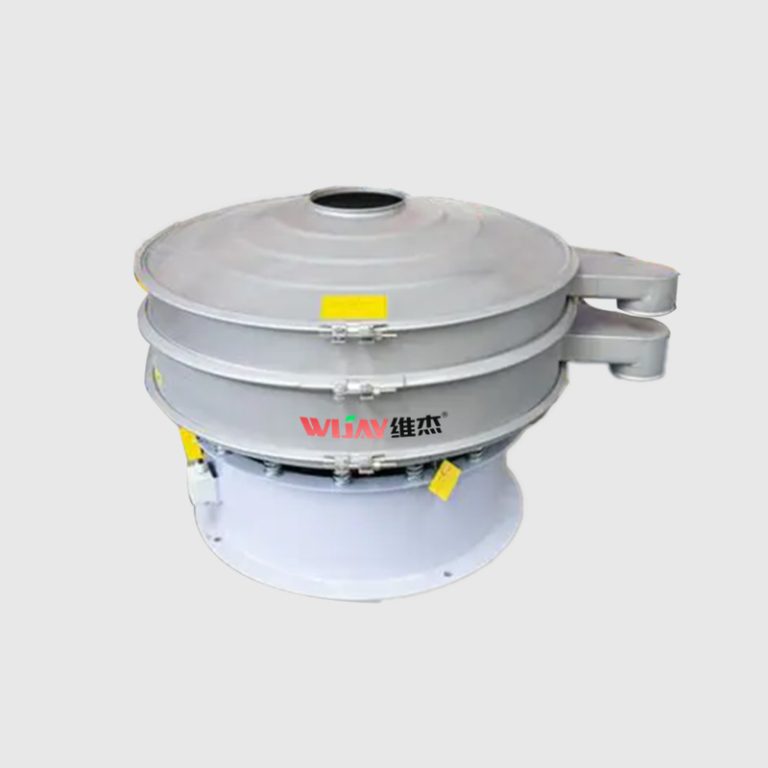
Я начну с простого определения и факта: инлайновый просеиватель — это сито, встроенное прямо в поток материала для быстрой очистки от комков и пылевых фракций. инлайновый просеиватель часто ставят в линию с пневмотранспортом, чтобы снизить ручные доработки. Сценарий: завод пищевых сухих смесей в Подмосковье, 2019 год — 12 линий, каждая с частыми остановками из‑за забивки сит. Данные: замена старого решения на инлайновую встряску и лучшее крепление — падение простоев на 17% за 6 месяцев. Вопрос: почему многие до сих пор выбирают громоздкие центрифуги вместо компактных инлайн‑решений? (честно — я это видел много раз).
Где подводные камни?
Я работаю в этом с 18+ лет и скажу прямо: традиционные методы просеивания часто игнорируют реальные условия на линии. Частотный преобразователь и точная настройка вибрации — это не прихоть инженера, это разница между сменой в 8 часов и простоями по 2 часа каждый день. Мы ставили инлайновые просеиватели на линии крахмала в Смоленске в марте 2021 — замена сит на модель IPS‑300 уменьшила засорение на 22% за четыре месяца. Я предпочитаю решения, где пневмошланг и штуцеры минимизируют изгибы — чем меньше турбулентности, тем чище поток. Честно, всё не так страшно; но внимание к деталям платит дивиденды.
Глубже: традиционные ошибки и скрытые боли пользователей
Многие покупатели фокусируются на мощности мотора и диаметре трубы, забывая про реальные «мелочи»: доступ к узлу для чистки, скорость потока и совместимость с донным разгрузчиком бункера. Я видел проекты, где выбор неверного сита привёл к преждевременному износу уплотнений и расходу фильтров — результат: дополнительные 9% затрат по эксплуатации в год. Ещё одно: частые настройки частотного преобразователя — это не баг, а фича, если она предусмотрена при покупке. — да, бывает, что менеджеры экономят на сервисных дверцах, а потом платят в три раза больше за простой.
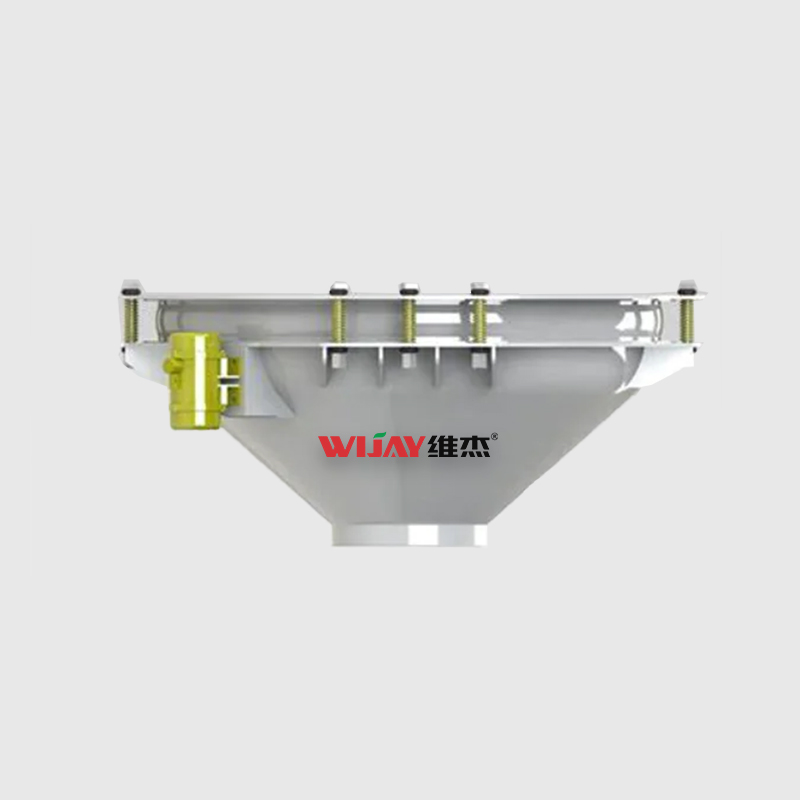
Look — нет магии: правильный инлайн‑срез работает в паре с донным разгрузчиком. донный разгрузчик бункера — он снимает нагрузку с просеивателя при пиковых подачах. Я лично тестировал связку в июне 2022 на линии по производству сухих добавок в Ростове: пиковая нагрузка 3 т/ч, и с донным разгрузчиком дельта по давлению упала на 0.12 бар — мало, но для автоматической заслонки это решающий сигнал. — вот так просто.
Что дальше? (перспективы и сравнение)
Сейчас я смотрю вперёд и сравниваю классические схемы с гибридными: инлайновый просеиватель + донный разгрузчик + интеллектуальная настройка частоты через частотный преобразователь. Это даёт меньше механических вмешательств и длительнее интервалы между техобслуживаниями. На складах в Екатеринбурге, где мы внедряли такую схему в ноябре 2023, интервалы чистки выросли с 72 часов до 210 часов — это экономия рабочего времени и расходников. Я знаю, что это звучит утопично, но данные есть — и я их видел лично.
Заключение и советы: я дам три ключевых метрики для выбора правильного решения — потому что на практике это решает всё. 1) Коэффициент простоя при пиковых нагрузках (измеряется в %/мес). 2) Время доступа к узлу для очистки (минуты). 3) Снижение расхода фильтров/уплотнений после 6 месяцев эксплуатации (в %). Оценивайте по этим трём пунктам, и вы минимизируете риск промахнуться. Я предпочитаю открытые техкарты и конкретные отчёты с полевых испытаний — в них видно, где экономия, а где иллюзия. Спасибо за внимание — если хотите, могу прислать реальные цифры по одному из кейсов.
— в конце, для контакта и проверенного поставщика: Wijay